Wärme nur dort, wo sie hingehört.
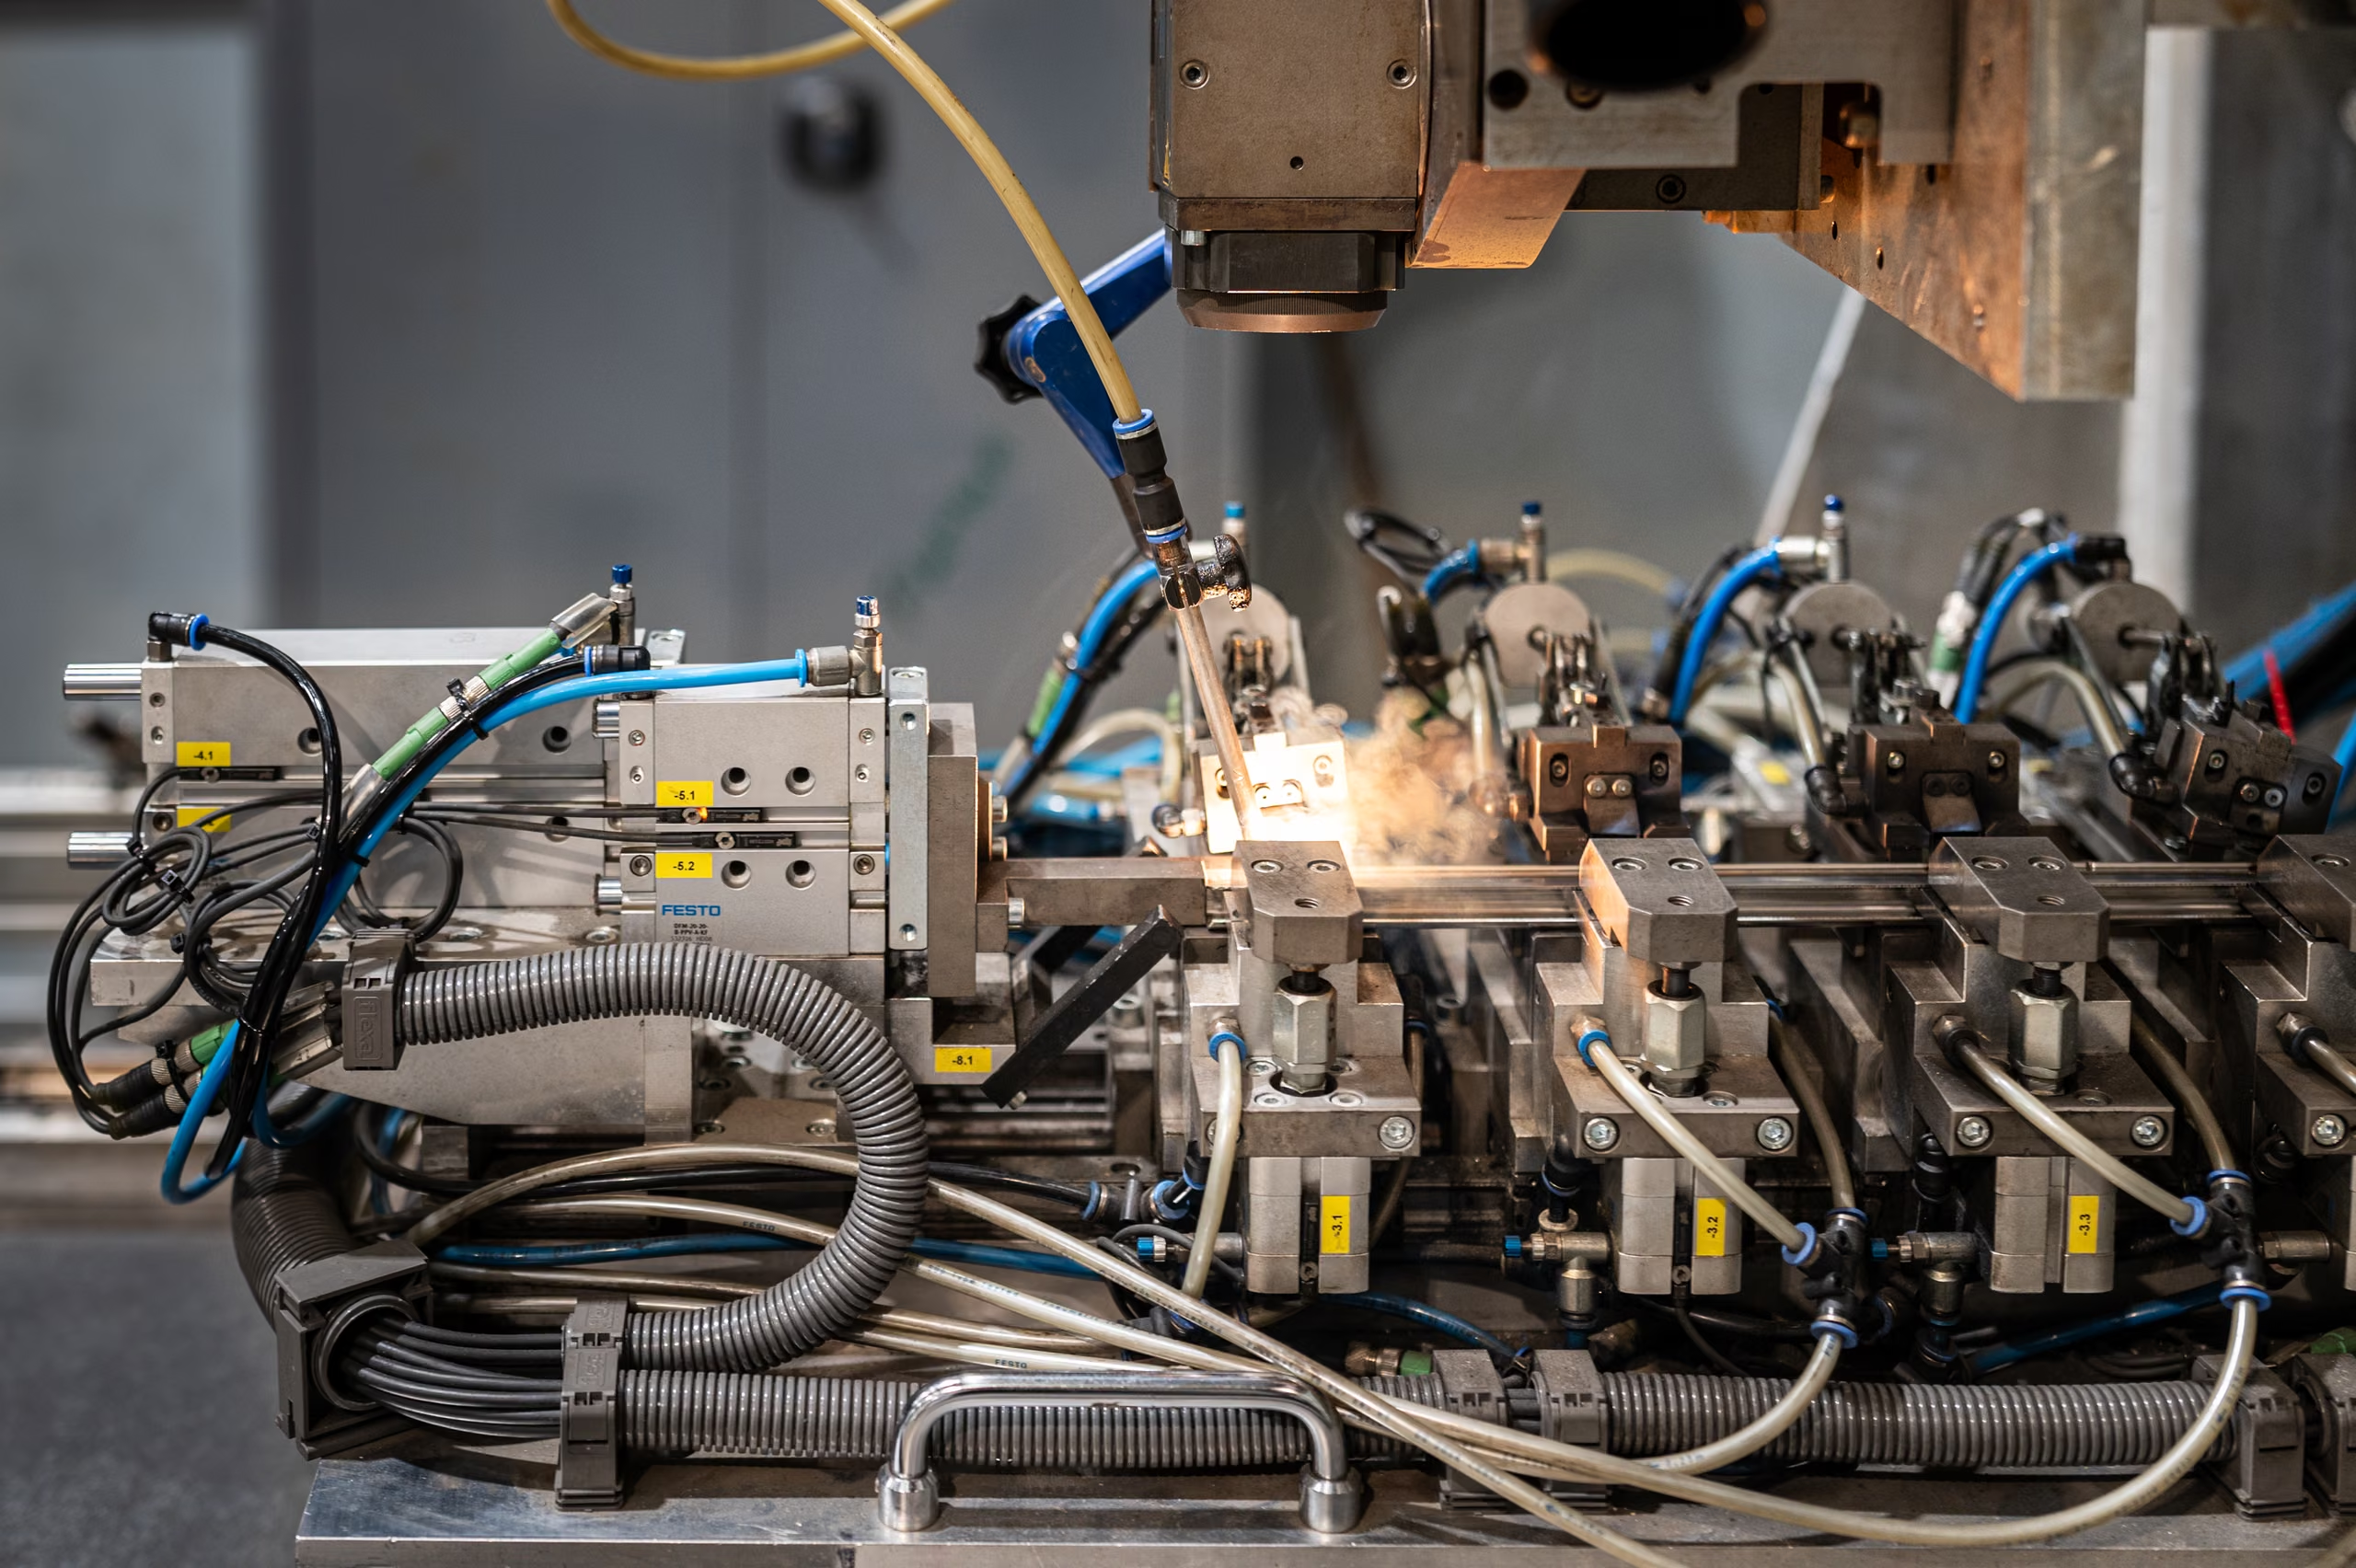
Der Laser bringt die Energie auf wenige Zehntelmillimeter konzentriert ein. Die Naht bleibt schmal, die Wärmeeinflusszone klein, das Bauteil verzieht sich nicht. Deshalb eignet sich das Verfahren gerade für dünnwandige Gehäuse, filigrane Kontakte und Teile, die nach dem Schweißen maßhaltig bleiben müssen.
Je nach Aufgabe arbeiten wir mit gepulstem oder kontinuierlichem Laser, unter Argon, Helium oder Stickstoff. In der Serie läuft das auf CNC-Anlagen mit Spannvorrichtung, beim Einzelteil führt ein Mitarbeiter das Werkstück am Handarbeitsplatz.
- 01Pulslaserpunktuell · mikrometergenau
- 02Dauerstrichlaserschnell · tief · stromstabil
- 03SchutzgasArgon · Helium · Stickstoff
- 04Bauteilgrößebis 300 × 200 × 150 mm
- 05Nahttiefebis 3 mm
Nähte, die man suchen muss.
Wenn das Teil nicht in die Serie passt.
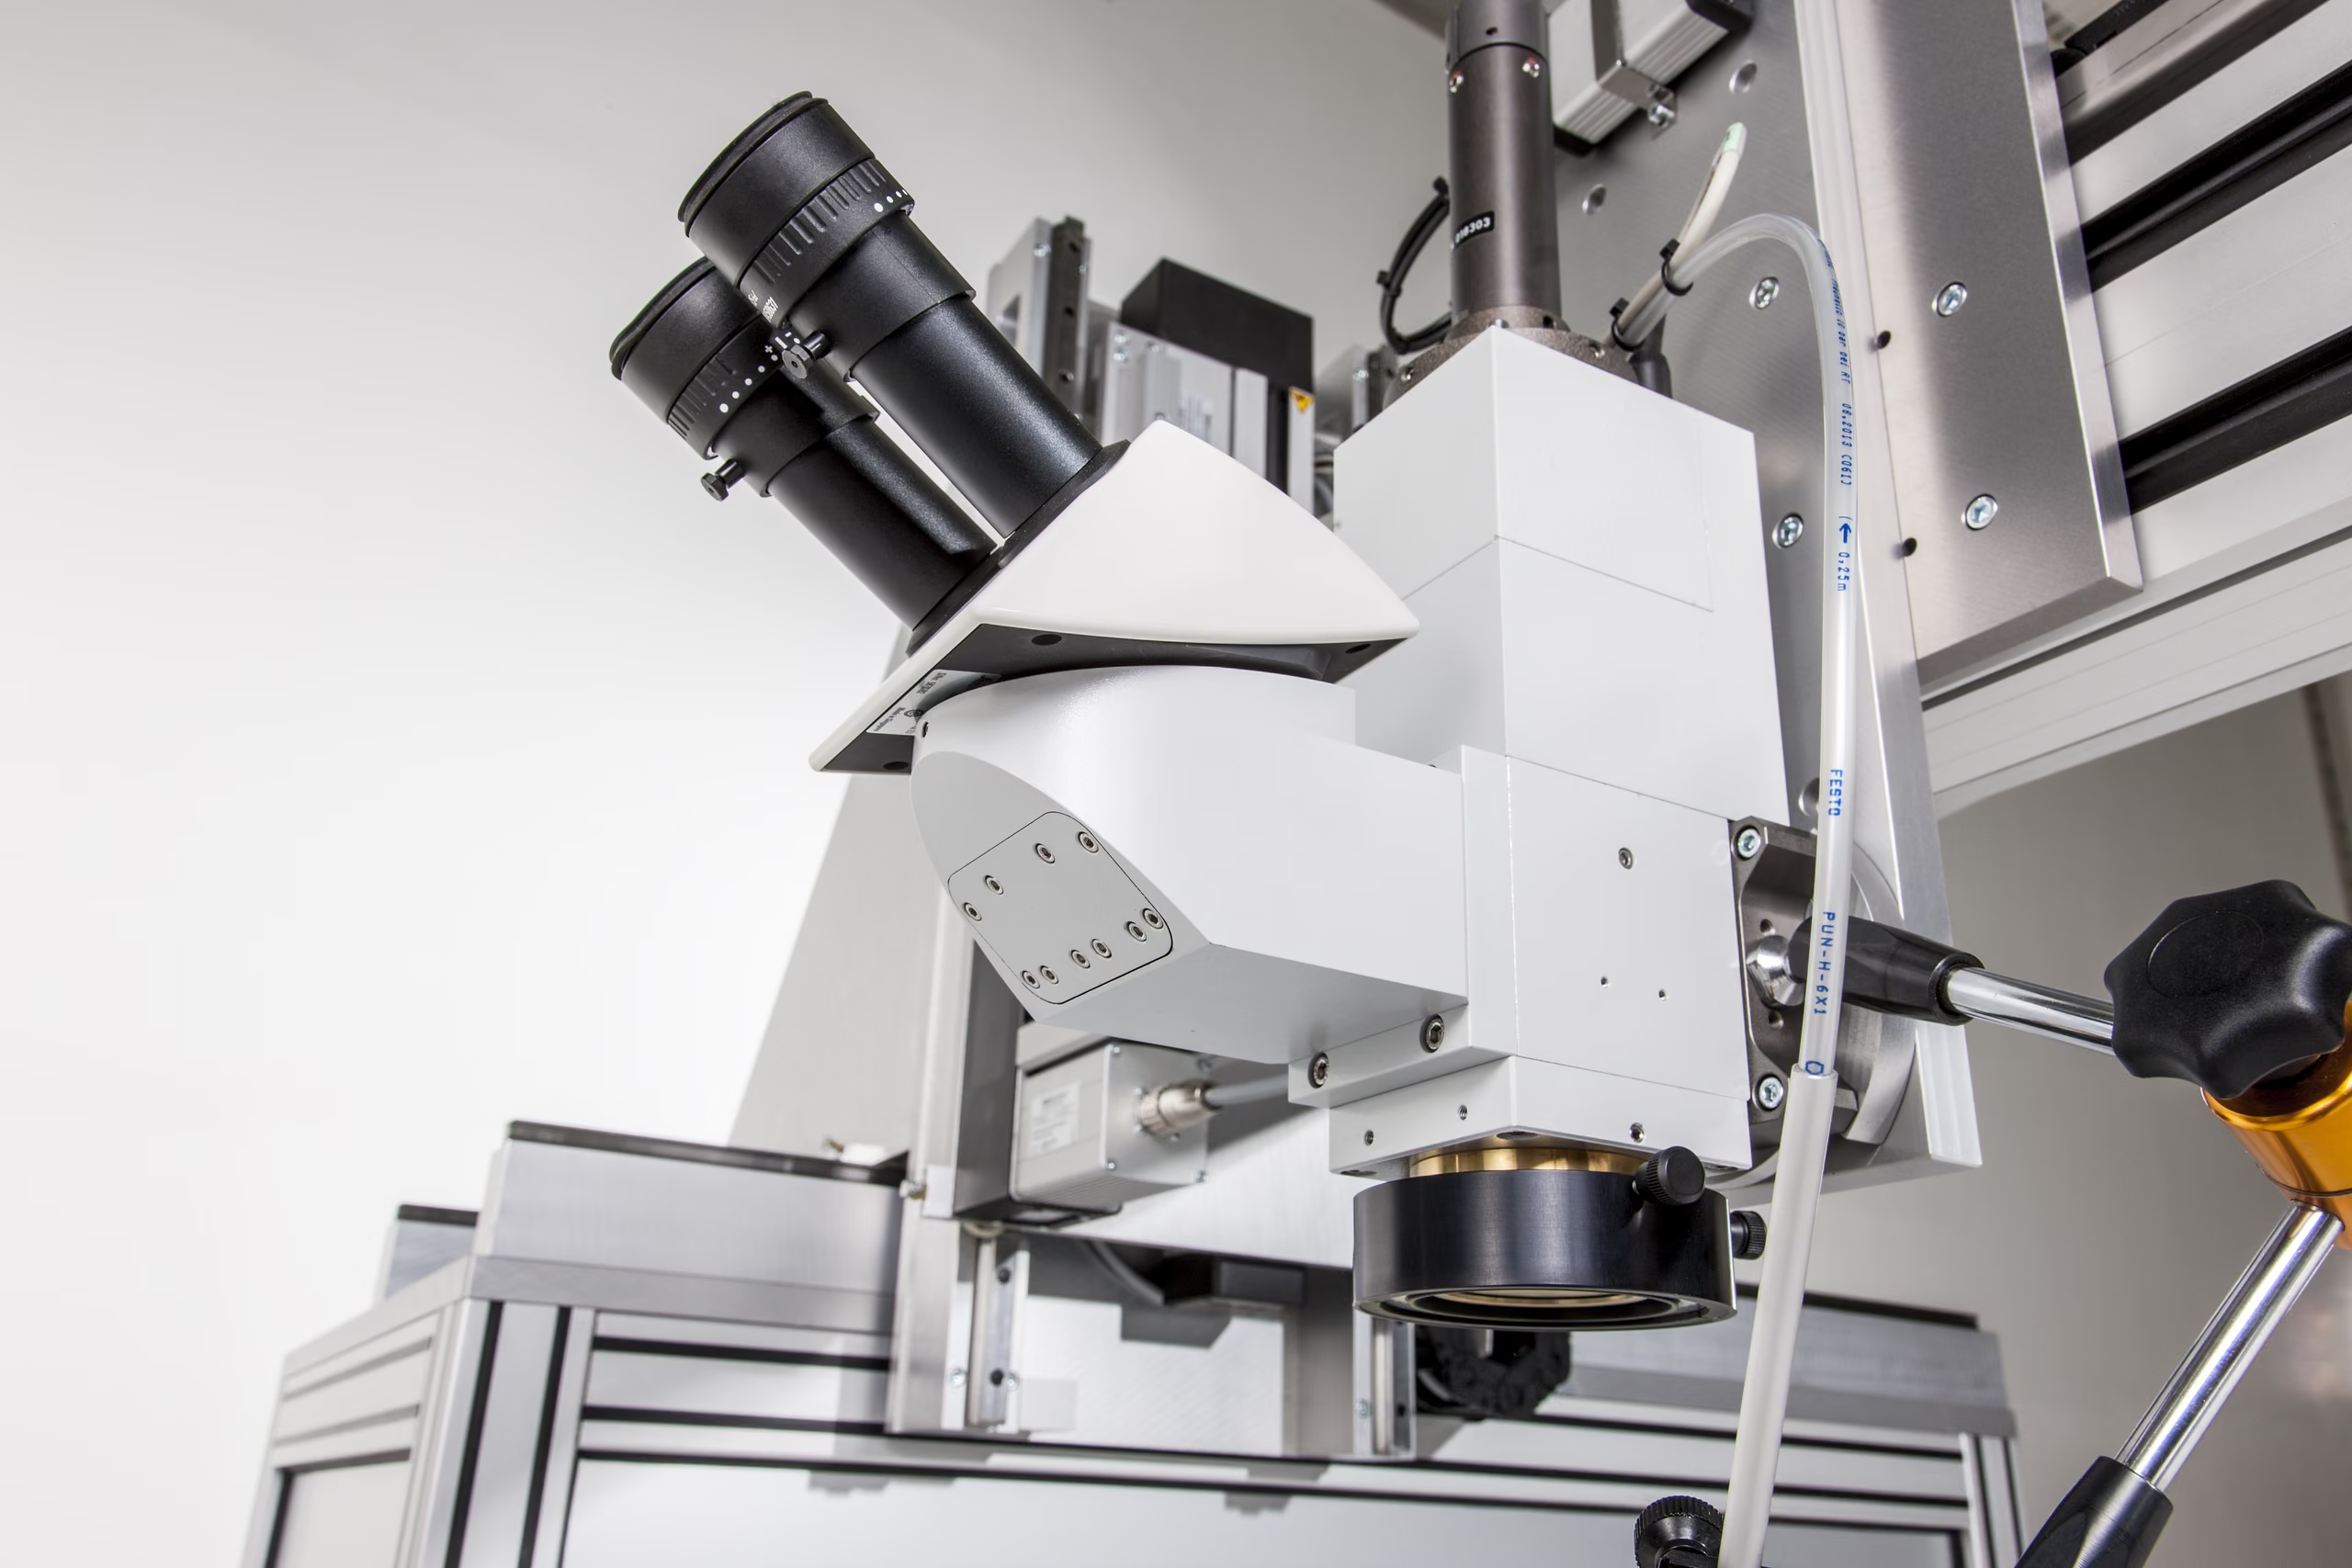
Reparaturen an Werkzeugen, Sonderanfertigungen, schwer zugängliche Geometrien: Dafür lohnt sich keine CNC-Programmierung. Hier schweißt ein Mitarbeiter unter dem Stereomikroskop, führt den Zusatzwerkstoff über die Drahtzuführung zu und löst den Puls per Fußschalter aus.
Drei Handarbeitsplätze mit 120 bis 200 Watt stehen dafür bereit, für Werkzeugbaustähle, Aluminium und Sonderlegierungen.
- 01StereomikroskopSicht auf die Naht
- 02DrahtzuführungZusatzwerkstoff
- 03FußschalterPuls auf Kommando
- 04ReparaturschweißenWerkzeuge · Formen
Prüfen wir Ihr Teil.
Senden Sie uns Zeichnung, Foto oder Muster — wir bewerten die Schweißbarkeit und nennen Ihnen einen Zeit- und Kostenrahmen.